泰珂洛 DrillMeister DMN 钻尖新增 DS2025 DLC 材质
DrillMeister DMN 钻尖产品线新增 DS2025 DLC 材质
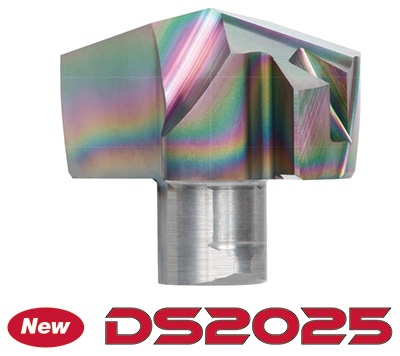
泰珂洛(Tungaloy)在 DrillMeister 可换钻尖式钻头系统的 DMN 钻尖产品线中新增 DS2025 DLC 涂层材质,面向非铁金属加工。该材质在崩刃性与耐磨性之间取得平衡,可减少铝合金、铜合金加工中的积屑瘤,保持切削刃锋利并改善排屑,降低切屑堵塞和工具折断风险。新钻尖无需改装即可安装在现有 TID 钻杆上,只需更换钻尖即可过渡到非铁金属加工。切削示例中,铝合金 A5052 采用 ø14 mm、L/D = 5 的 DMN140 钻尖,Vc = 300 m/min、f = 0.25 mm/rev、孔深 30 mm;铜 C1020 同样规格下 Vc = 200 m/min、f = 0.15 mm/rev。另有 ø10 mm、L/D = 3 的 DMN100 钻尖加工铝合金压铸件 ADC12,Vc = 200 m/min、f = 0.3 mm/rev,加工时间 15 分钟。
2026 年 10 月, 泰珂洛(Tungaloy)通过在 DMN 钻尖产品线中增加 DS2025 DLC 涂层材质,扩展了其 DrillMeister 可换钻尖式钻头系统,加强了其在非铁金属加工领域的产品阵容。 这一新增产品有助于实现轻量化组件和半导体零件的高速、高效加工。

挑战与趋势
对非铁金属零件和组件的需求正在增加,特别是用于半导体制造设备、电子电气元件以及汽车零部件领域。 这些材料的加工面临着诸如积屑瘤形成和排屑困难等挑战。 对于能够减少对昂贵整体硬质合金钻头依赖,同时解决这些加工难题的可换头式钻削工具的需求也日益增长。
产品概述
DrillMeister 可换钻尖式钻头系统采用可更换钻尖,不仅通过每次使用具有相同几何形状的钻尖实现高重复性的钻削,还提供广泛的选择以适应各种孔径和加工深度。
针对非铁金属加工新增了 DLC(类金刚石碳)涂层材质 DS2025,从而实现了更高的生产率和更长的工具寿命。

优势与特点
特点 1: 优异的抗积屑瘤性能和长工具寿命
– DS2025 是一种 DLC 涂层材质,在崩刃性和耐磨性之间提供了出色的平衡。
– 显著减少非铁金属加工过程中积屑瘤的形成,在长时间内保持切削刃持续锋利。
– 有助于延长工具寿命并提高加工稳定性,特别是在加工铝合金和铜合金等易产生积屑瘤的材料时。
特点 2:通过出色的切屑控制提高钻削可靠性
– 减少钻削过程中切削刃处的摩擦,有助于保持稳定的切屑形状,并有助于改善排屑。
– 钻尖采用锋利的刃口几何形状,提供良好的切削刃完整性,减少切削负载和热量产生。
– 这些特性降低了切屑堵塞和工具折断的风险,实现了可靠的钻削作业。
特点 3:可使用现有的 TID 钻杆
– 新钻尖无需任何改装即可安装在现有的 TID 钻杆上。
– 只需更换钻尖即可平稳过渡到非铁金属加工。
切削性能
■ 非铁金属中短小且易处理的切屑

铝合金 (A5052)
| 刀具 | ø14 mm, L/D = 5 |
| 钻尖 | DMN140 |
| 材质 | DS2025 |
| 切深 | Vc = 300 m/min |
| 进给量 | f = 0.25 mm/rev |
| 孔深 | H = 30 mm |
| 冷却方式 | 湿式 |

铜 (C1020)
| 刀具 | ø14 mm, L/D = 5 |
| 钻尖 | DMN140 |
| 材质 | DS2025 |
| 切深 | Vc = 200 m/min |
| 进给量 | f = 0.15 mm/rev |
| 孔深 | H = 30 mm |
| 冷却方式 | 湿式 |
■ DLC 涂层阻止材料粘附,保持切削刃锋利

| 刀具 | ø10 mm, L/D = 3 |
| 钻尖 | DMN100 DS2025 |
| 材质 | 铝合金压铸件 ADC12 |
| 切深 | Vc = 200 m/min |
| 进给量 | f = 0.3 mm/rev (通孔) |
| 孔深 | H = 30 mm |
| 冷却方式 | 湿式 |
| 加工时间 | 15 分钟 |
成功案例
改进的刀具寿命
通过使用可应用于相同工具刀体的专用钻头,生产率提高了三倍。
| 行业 | 工程机械 | |
| 部件 | 电子零件 | |
| 材料 ISO 代码 |  非铁金属 |
|
| 工件材料 | A5052 | |
| 机床(主轴类型) | 立式加工中心 | |
| 刀具系列 | 开孔 | |
| 刀具类别 | 钻削 | |
| 产品名称 | DrillMeister | |
| TSR 编号 | 5686H |

更多信息
DrillMeister

泰珂洛 (Tungaloy) 电子目录

泰珂洛成功案例报告


来源:泰珂洛 Tungaloy · 切削刀具新品 · tungaloy.com